

 Eng



 Дом / Новости / Новости отрасли / Высокоточная штамповка: допуски, инструменты, материалы и руководство по выбору поставщиков
Высокоточная штамповка: допуски, инструменты, материалы и руководство по выбору поставщиков
 2026.10.22
 Новости отрасли
Контактная пружина из нержавеющей стали толщиной 0,4 мм для миниатюрного автоматического выключателя имеет зазор между контактами ±0,03 мм, предел заусенца 0,02 мм и выноску плоскостности 0,05 мм на промежутке 25 мм. Пресс, который его формирует, может представлять собой 45-тонную машину, ничем не примечательную по техническим характеристикам. Что на самом деле делает эту деталь «высокой точностью», так это все, что окружает пресс: расположение полосы, зазор матрицы, сертификат материала, встроенный в штамп датчик, который останавливает ход, когда заготовка не выбрасывается, и отчет о размерах, который отправляется вместе с отгрузкой.
Итак, рабочее определение таково: высокоточная штамповка — это процесс с прогрессивной штамповкой, в котором допуски на размеры, высоту заусенцев, плоскостность и повторяемость от партии к партии контролируются достаточно жестко, чтобы деталь могла сразу пойти на сборку без сортировки, доработки или 100% проверки. Все, что следует далее, объясняет, как устроен этот контроль, сколько он стоит, где он незаметно выходит из строя и как покупатель может определить и квалифицировать его, не обнаружив проблем через шесть недель после начала производства.
Прежде чем перейти к деталям, стоит сделать три вывода:
- Точность заложена в детали и в инструменте, а не на прессе. Примерно 70–80 % достижимого допуска определяется геометрией детали, выбором материала и конструкцией матрицы перед первым ходом.
- Толерантность и стоимость не связаны линейно. Подтяжка некритического размера от ±0,20 мм до ±0,05 мм происходит практически бесплатно; затяжка критической с ±0,05 мм до ±0,02 мм может добавить к стоимости оснастки 30–60%.
- Большинство отклонений качества штампованных деталей связано с изменчивостью материала и износом инструмента, а не с точностью станка. Покупатели, которые управляют этими двумя переменными, редко имеют аргументы в пользу терпимости.
Что на практике означает высокоточная штамповка
Не существует универсального стандарта, определяющего «высокую точность» штамповки. Разные поставщики проводят черту в разных местах, поэтому заказ на поставку, в котором просто говорится «высокая точность», практически бессмысленен. Что имеет значение, так это диапазон допуска, который инструмент должен выдерживать на протяжении всего производственного цикла, а не только на первом образце.
Полезным способом определения возможностей является класс допуска, поскольку класс определяет бюджет инструмента, метод проверки и объем, при котором все еще работает экономика.
| Класс | Допуск критических функций | Высота заусенцев (типичная) | Плоскостность более 100 мм | Репрезентативные части |
|---|---|---|---|---|
| Общий листовой металл | ±0,20 мм | ≤0,10 мм | 0,30 мм | Кронштейны, крышки, панели шасси, монтажные пластины |
| Прецизионная штамповка | ±0,05 мм | ≤0,05 мм | 0,10 мм | Корпуса разъемов, защитные корпуса, клеммы, держатели шин |
| Высокая точность штамповки | ±0,02 мм, вплоть до ±0,01 мм для некоторых функций | ≤0,02–0,03 мм | 0,05 мм | Контактные пружины, компоненты реле, пластины двигателей, корпуса датчиков, небольшие прецизионные сборки |
В этой таблице стоит отметить две вещи. Во-первых, на практике требование наличия заусенцев обычно является более жестким ограничением. Предел заусенцев 0,05 мм на детали толщиной 0,3 мм звучит скромно, пока не учтешь износ пуансона за 500 000 ходов. Во-вторых, значение имеет квалификатор «выбранные элементы»: ни один инструмент не удерживает ±0,01 мм повсюду, а чертеж, который требует этого во всем мире, будет либо очень высоко оценен, либо не будет оценен вообще.
Точность также выходит за рамки двухмерного рисунка. Деталь может иметь идеальные размеры, но при этом не собраться из-за скручивания, выпуклости, состояния кромок или остаточного напряжения, которое возникает после нанесения покрытия. Опытные покупатели четко указывают эти характеристики.
Точность определяется до начала печати
Когда штампованная деталь выходит за пределы допуска, инстинктивно возникает вопрос: «Что не так с машиной?» Это почти никогда не машина. Результат контролируют четыре рычага, и они установлены в таком порядке.
Проектирование деталей и проектирование для производства
Наиболее распространенной причиной нецелесообразности проекта высокоточной штамповки является рисунок, унаследованный от процесса механической обработки или литья под давлением. Обрабатываемые детали обычно требуют острых внутренних углов, глубоких узких карманов и вариаций толщины стенок, которые штамповочная матрица не может воспроизвести экономично. Удобная для штамповки доработка — добавление рельефа, корректировка радиусов изгиба, переориентация элементов так, чтобы они располагались на одном месте — часто снижает затраты, не затрагивая функциональность.
Минимальный радиус изгиба — хорошая ранняя проверка. Для мягкой стали внутренний радиус в 0,8–1,0 раза превышает толщину материала без образования трещин; для аустенитной нержавеющей стали допускайте толщину примерно в 2 раза из-за наклепа и упругости. Все, что более плотно, требует либо другого материала, либо отжига между операциями, либо изменения конструкции.
Зазор матрицы и расположение полосы
Зазор при резке обычно составляет 5–8% толщины материала с каждой стороны для углеродистой стали, немного меньше для нержавеющей и латуни и немного больше для алюминия. Слишком маленький зазор увеличивает силу штамповки, ускоряет износ и приводит к вторичному сдвигу и образованию более высоких заусенцев; слишком большое количество приводит к переворачиванию, неровной поверхности излома и заусенцам, которые скорее сгибаются, чем срезаются.
Расположение полос определяет повторяемость так же, как и сама матрица. Пилотные отверстия, определяющие местоположение каждой станции, адекватная ширина несущего элемента, постоянная ширина перемычек между деталями и сбалансированный поток материала вокруг полосы — все это снижает ошибку позиционирования. При работе с высокой точностью полоса часто проектируется таким образом, что критические элементы формируются на одной и той же станции, а не перерегистрируются в дальнейшем — каждая перерегистрация представляет собой возможность ошибки суммирования.
Консистенция материала
Штамп, созданный для подложки с напряжением 180 В, будет иметь разные размеры, когда прибудет катушка с напряжением 220 В, поскольку пружинная отдача масштабируется вместе с пределом текучести. Изменение твердости между витками, составляющее 20 HV, является обычным явлением для коммерческих марок и достаточно для смещения угла изгиба на 0,5–1,5 градуса. Покупатели, приобретающие штампованные изделия высокой точности, должны ожидать получения сертификатов на материалы с указанием твердости и механических свойств, а поставщики должны брать с них образцы. Если требования действительно жесткие, укажите диапазон твердости, а не просто класс.
Контроль процесса на этаже
Плашки изнашиваются. Углеродистая сталь с прогрессивной матрицей обычно требует перешлифовки каждые 100 000–300 000 ходов в зависимости от толщины и покрытия; нержавеющую сталь сложнее обрабатывать. Что отличает надежного поставщика высокоточных инструментов, так это график переточки, определяемый измеренной высотой заусенцев и размером детали, а не неисправностью. Встроенные в штамп датчики для обнаружения пробок, положения полосы, неправильной подачи и включения направляющей являются стандартными для серьезного инструмента, поскольку они преобразуют событие брака в остановку пресса, а не в 5000 подозрительных деталей.
Технологическая цепочка изготовления высокоточной штампованной детали
Высокоточная штамповка редко представляет собой одну операцию от рулона до транспортировочной коробки. Понимание цепочки помогает покупателю увидеть, где находятся затраты, а где скрывается риск.
Вырубка, прошивка и формовка
Прогрессивная матрица сочетает в себе вырубку, пробивку, надрез, гибку, волочение и чеканку на 6–20 станциях. Каждая станция выполняет одно приращение геометрии, и деталь остается прикрепленной к полосе до окончательного отреза. Преимущество точности достигается за счет того, что деталь никогда не снимается: она никогда не фиксируется повторно, поэтому стратегия исходной точки поддерживается инструментом, а не оператором.
Встроенные функции
Современный высокоточный инструмент часто включает в себя функции, которые раньше были второстепенными операциями. Нарезание резьбы в штампе, клепка в штампе, крепление в штампе, лазерная резка внутри штампа для элементов, которые в противном случае потребовали бы отдельного прохода, а также измерение критического размера внутри штампа — все это снижает трудоемкость обработки. При обработке теряется точность: каждый раз, когда деталь покидает один станок и попадает в другой, появляется новое приспособление и новый набор допусков.
Второстепенные операции и сборки
Не все можно или нужно сделать в кубике. Обычными последующими этапами являются удаление заусенцев, галтовка, формирование резьбы, сварка, вставка пластиковых форм и сборка нескольких штампованных деталей в сборочный узел. Когда компоненту требуются две штампованные половинки, сварной шов, резьбовая вставка и пластиковый элемент, объединение этой работы с одним поставщиком устраняет набор допусков, который появляется, когда каждый из трех поставщиков работает над своей собственной интерпретацией чертежа.
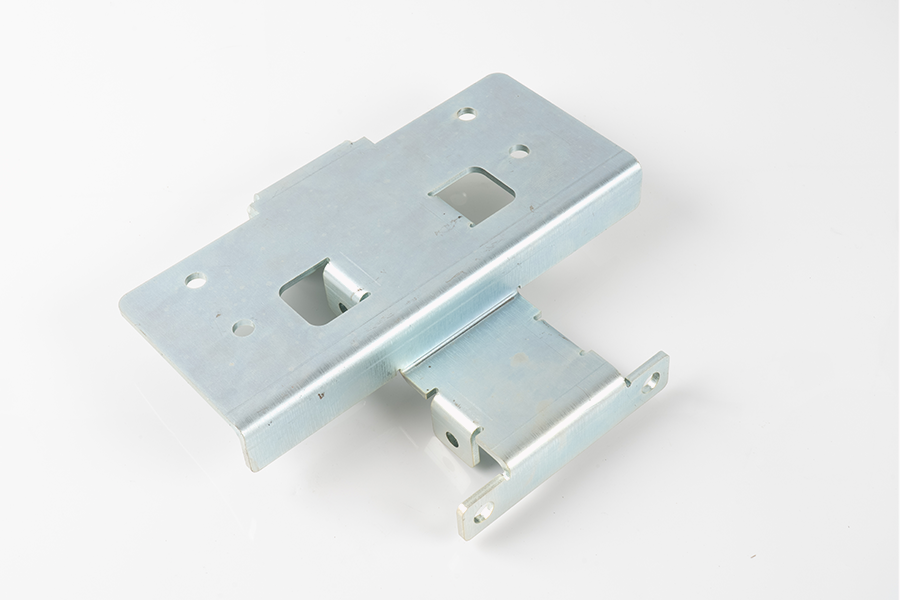
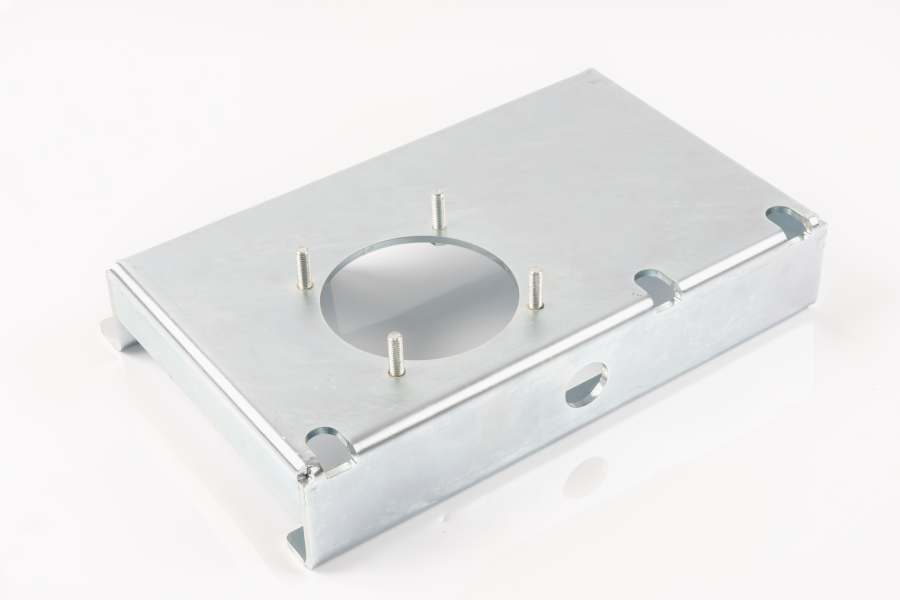 Изготовленные на заказ сборки и подсборки Изготовленные по индивидуальному заказу сборки и подузлы, которые объединяют штамповку, сварку, установку крепежа и отделку для сокращения набора допусков от нескольких поставщиков. Посмотреть продукт →
Практическое правило: если сборка состоит из более чем трех компонентов и соответствие между ними функционально критично, выбирайте сборку, а не отдельные детали. Разрешение споров между двумя поставщиками, каждый из которых утверждает, что находится в пределах своих допусков, обходится дорого.
Выбор материала устанавливает потолок допуска
Никакая конструкция штампа не компенсирует неподходящий субстрат. Материал определяет упругость, достижимый заусенец, скорость износа инструмента и степень перемещения детали после нанесения покрытия или термообработки.
| Материал | Типичная толщина | Формируемость | Коррозионная стойкость | Где это подходит |
|---|---|---|---|---|
| Холоднокатаная углеродистая сталь (SPCC/DC01) | 0,2–3,0 мм | Отлично | Нет без покрытия | Внутренние кронштейны, детали конструкции, дорогостоящие компоненты |
| Электрооцинкованная сталь (SECC) | 0,3–2,0 мм | Хорошо | Умеренный | Электрические шкафы, шасси, аппаратное обеспечение |
| Горячеоцинкованная сталь (SGCC) | 0,4–3,0 мм | Хорошо | Хорошо | Наружные корпуса, конструкционная фурнитура |
| Нержавеющая сталь 301/304 | 0,1–2,0 мм | Умеренный, high springback | Отлично | Пружины, контакты, детали бытовой и пищевой техники |
| Нержавеющая сталь 316 | 0,2–1,5 мм | Умеренный | Очень хороший, устойчив к хлоридам. | Морские, химические и медицинские корпуса |
| Алюминий 5052/1060 | 0,3–3,0 мм | Хорошо, low springback | Хорошо when anodised | Легкие корпуса, радиаторы, крышки |
| Латунь C2680/медь C1100 | 0,1–1,5 мм | Отлично | Хорошо | Клеммы, шины, контакты, токопроводящие части |
| Пружинная сталь 65Мн/301 | 0,1–1,2 мм | Справедливо, требует снятия стресса | Плохо без покрытия | Зажимы, пружины, удерживающие элементы |
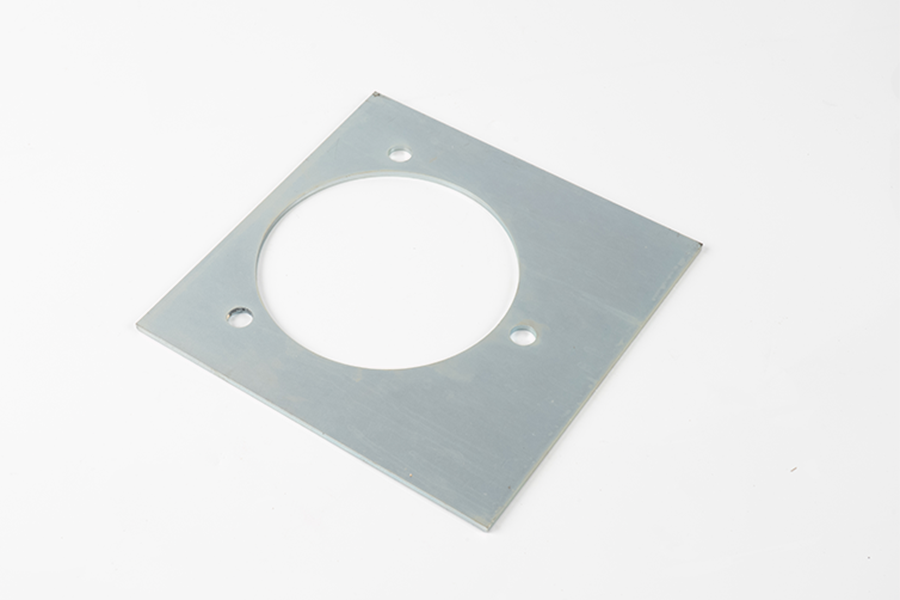
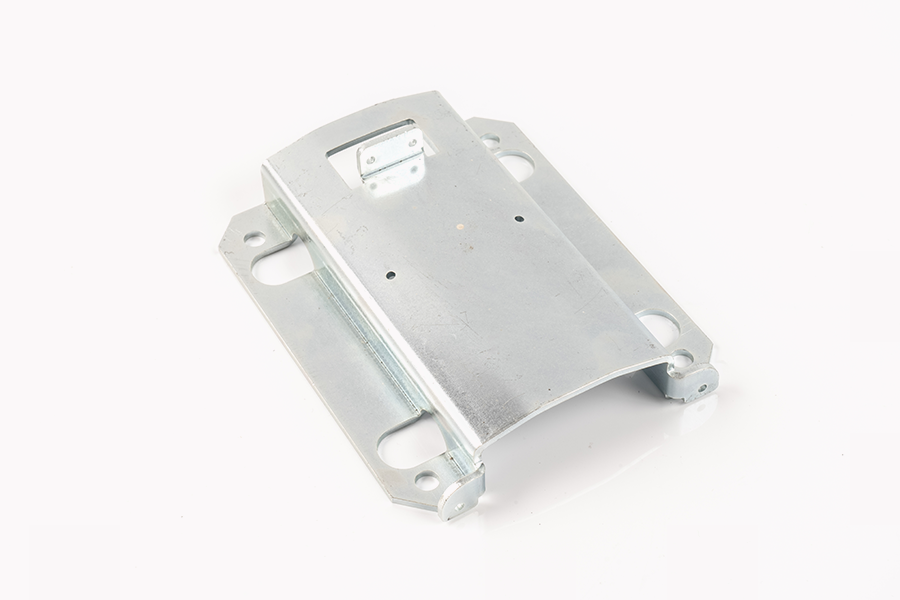
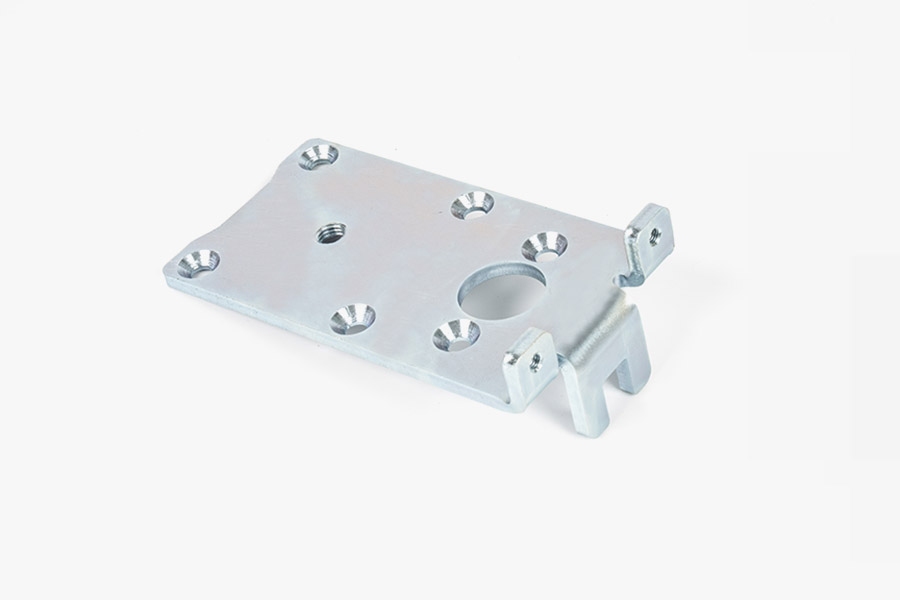
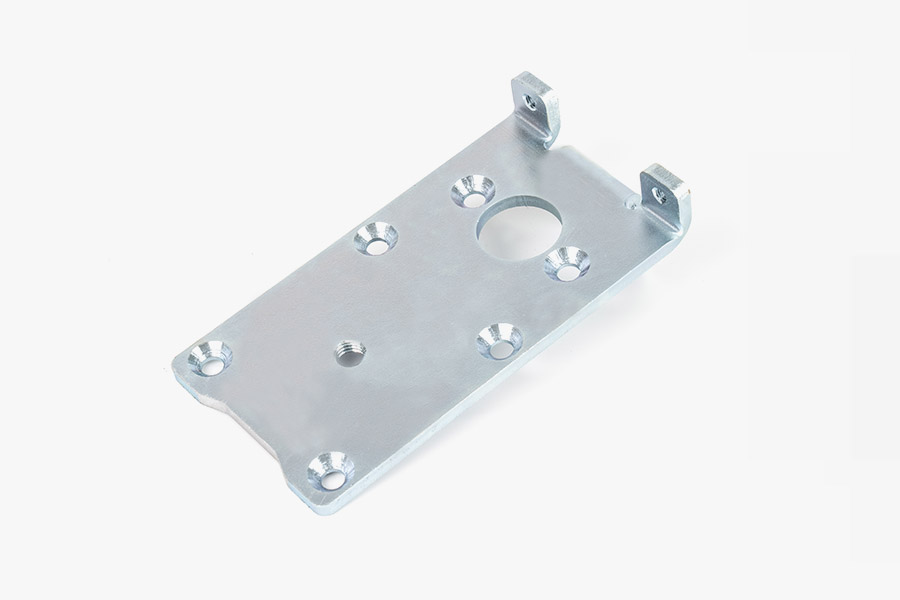
 Штамповка металлических деталей для прецизионных применений Прецизионные штампованные металлические детали для автомобильного, электронного, приборного и нового энергетического оборудования с размерной точностью, прочностью и плоскостностью, подходящие для рам, корпусов и разъемов. Посмотреть продукт →
Два существенных решения вызывают больше переделок, чем любые другие. Первый заключается в замене «достаточно близкого» сорта для экономии средств: SECC вместо SPCC меняет состояние поверхности и трение в матрице и может смещать размеры формовки на несколько сотых миллиметра. Второй — игнорирование направления волокон. Изгиб параллельно направлению прокатки приводит к растрескиванию на более узких радиусах, чем изгиб поперек, поэтому деталь, которая идеально формируется в одной ориентации, может выйти из строя при вращении катушки.
Допуск по толщине необработанного рулона — еще один тихий фактор. Коммерческая катушка обычно поставляется с точностью ±0,05 мм или ±10% от номинала, в зависимости от того, что больше. Для детали толщиной 0,5 мм, общая высота которой составляет ±0,03 мм, один только допуск катушки может занять весь бюджет. Покупатели в этом диапазоне должны указать более жесткий допуск по толщине материала и рассчитывать на то, что за это заплатят.
Как толерантность, GD&T и инспекция сочетаются друг с другом
Чертеж, полный выносок ±0,02 мм без базовых точек и без указанного метода проверки, является приглашением к спору. Геометрическое определение размеров и допусков решают эту проблему путем определения функциональных баз и отделения размера от формы, ориентации и положения. Например, условный знак Ø0,05 мм на MMC на двух монтажных отверстиях сообщает изготовителю инструментов, чего именно должна достичь матрица, и сообщает инспектору, что именно нужно измерить, а также обеспечивает дополнительный допуск, чего не дает простой коробочный допуск ±0,02 мм.
На этапе ценового предложения с любым поставщиком стоит согласовать три практических правила:
- Какие характеристики являются критическими, какие основными, а какие справочными. Большинство чертежей не различаются, поэтому все проверяют и все стоит денег.
- Возможности процесса нацелены на критические характеристики. Cpk 1,33 является общим базовым значением, 1,67 для автомобильных деталей или деталей, связанных с безопасностью.
- Является ли первая проверка изделия полноразмерной компоновкой или ограниченной проверкой, и необходимо ли ее повторять после любой модификации инструмента.
Инспекционное оборудование должно соответствовать допуску, а не превышать его настолько, чтобы стоимость измерений стала преобладать. Типичный высокоточный рабочий процесс использует координатно-измерительную машину для первых изделий и сложной геометрии, оптическую или визуальную систему для плоских элементов и заусенцев, профильный проектор для радиусов и углов, тестер шероховатости для проверки состояния кромки и поверхности и ручные датчики для высокочастотных проверок на линии. Испытание твердости и измерение толщины покрытия дополняют картину для деталей, подвергнутых термообработке или гальваническому покрытию.
Контроль допусков в цехе — это скорее статистическое мероприятие, чем проверка. Проверка каждой 200-й детали и построение графика критических размеров показывает тенденцию износа инструмента задолго до того, как деталь выйдет за пределы допуска, что позволяет поставщику производить перешлифовку по состоянию, а не в случае неисправности. Для более глубокого рассмотрения ошибок сложения и позиционирования см. это объяснение контроль допусков на размеры и погрешностей формы и положения при высокоточной штамповке .
Чистота поверхности, покрытие и допуск, который они потребляют
Покрытие добавляет металл. Слой цинка толщиной 10 мкм на каждой грани увеличивает часть 0,50 мм до 0,52 мм, что нормально для кронштейна и фатально для клеммы с запрессовкой. Покупатели должны указать, применимы ли размеры чертежа до или после отделки — в большинстве чертежей это не так, и предположения по умолчанию различаются у разных поставщиков.
| Готово | Типичная толщина | Влияние на размеры | Соображения |
|---|---|---|---|
| гальваника цинка | 5–15 мкм | Снимает 10–30 мкм общего припуска с обеих сторон. | Риск водородного охрупчивания высокопрочных пружинных сталей; требуется выпечка |
| Цинк-никель | 8–15 мкм | Похож на цинк | Лучшая производительность в солевом тумане, более высокая стоимость |
| Пассивация (нержавеющая сталь) | Менее 1 мкм | Незначительный | Удаляет свободное железо; не сильно меняет внешний вид |
| Химический никель | 3–25 мкм | Единообразный, но должен быть предусмотрен в бюджете | Хорошо wear resistance and solderability |
| Лужение | 3–10 мкм | Маленький, но измеримый по мелким функциям | В первую очередь для паяемости |
| Порошковое покрытие/электронное покрытие | 40–100 мкм | Значительный; требует маскировки критически важных функций | Маскирование увеличивает стоимость обработки |
| Вибрационное удаление заусенцев/обваливание | Удаляет 5–25 мкм кромочного материала. | Изменяет состояние кромок и может закруглять углы. | Часто необходимо провести выноску заусенца |
Порядок операций имеет такое же значение, как и сама отделка. Покрытие после формования является нормальным; покрытие перед формованием приведет к растрескиванию покрытия на каждом изгибе. Снятие напряжений на пружинной стали должно происходить после формовки и перед нанесением покрытия. А если деталь одновременно подвергается термообработке и покрытию, термообработка может изменить размеры настолько, что впоследствии потребуется операция калибровки.
Инструменты: реальный центр затрат
В высокоточной штамповке инструмент является продуктом. Пресса — это товар; матрица — это интеллектуальная собственность, которая определяет, находится ли деталь в пределах допуска при ходе 800 000, а также при ходе 800. Покупатели, которые относятся к инструментам как к второстепенной задаче, обычно в конечном итоге платят за них дважды.
| Тип инструмента | Станции | Экономический объем | Относительная стоимость инструмента | Примечания |
|---|---|---|---|---|
| Одноступенчатый | 1 | Менее 5000 штук в год | 1× | Простая, медленная, точность, зависящая от оператора |
| Соединение | 1 (заготовка и форма вместе) | 5 000–50 000 шт. | 2–3× | Хорошо for flat parts with one forming step |
| Прогрессивный | 6–20 | 50 000 штук и выше | 5–15× | Выбор по умолчанию для высокоточной работы |
| Трансфер | Несколько, часть перемещается между прессами | Большой объем, крупные детали | Высокий | Используется там, где деталь слишком велика для полосы. |
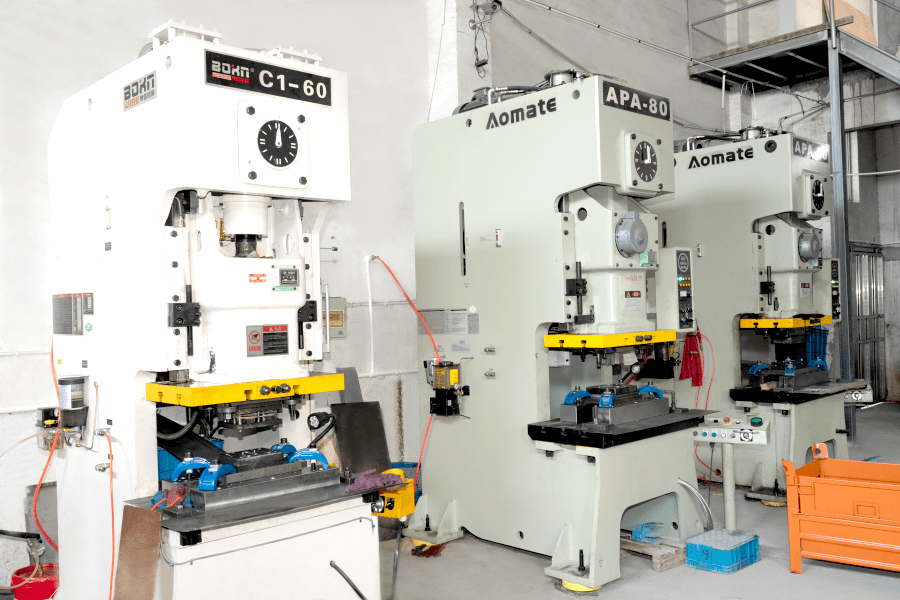 Услуги по индивидуальной высокоточной штамповке Высокий-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Посмотреть продукт →
В каждом обсуждении инструментов участвуют пять коммерческих терминов, и ни один из них обычно не упоминается добровольно:
- Право собственности. Кому принадлежит штамп и при каких условиях покупатель может передать его в другой пресс? Инструмент, который подходит только для станины пресса одного поставщика, имеет ограниченную ценность при передаче.
- Ожидаемая смерть. Обычно указывается штрихами перед капитальным ремонтом. Инструмент, рассчитанный на 300 000 ударов, и инструмент, рассчитанный на 3 000 000, в расценках выглядят одинаково и сильно различаются по пятилетней стоимости.
- Запасные и изнашиваемые детали. Пуансоны, вставки и пружины являются расходными материалами. Время восстановления после поломки зависит от того, хранятся ли они на местном складе или доставляются из-за границы.
- Политика пересмотра. Сколько инженерных изменений включено, по какой цене и сколько времени потребуется на внедрение изменения.
- Припуск на перешлифовку. Матрица должна быть изготовлена из достаточного количества материала, чтобы ее можно было несколько раз переточить перед заменой. Инструмент, заточенный до предела в первый же день, не имеет срока службы.
Время изготовления оснастки для прогрессивной матрицы в диапазоне 6–20 станций обычно составляет 4–8 недель, включая испытания и утверждение первого изделия, и больше, если задействованы встроенные в матрицу датчики, сложные кулачки или жесткие допуски по положению. Покупатели, планирующие запуск продукта, должны рассматривать это время выполнения заказа как часть критического пути, а не как деталь, которую необходимо решить после заморозки проекта.
Когда штамповка превосходит другие процессы, а когда нет
Высокоточная штамповка не является автоматически правильным ответом. Он имеет высокую фиксированную стоимость и очень низкую переменную стоимость, что делает его непревзойденным при объемах и сомнительным при тиражах ниже нескольких тысяч штук.
| Процесс | Стоимость установки | Стоимость одной детали при партии 10 000 штук. | Достижимая толерантность | Лучшая группа громкости |
|---|---|---|---|---|
| Высокий precision progressive stamping | Высокий (tooling) | Очень низкий | ±0,02 мм | от 20 000 до нескольких миллионов |
| Лазерная резка плюс гибка | Очень низкий | Средний | ±0,10–0,20 мм | от 1 до 5000 |
| штамповка с ЧПУ | От низкого до среднего | От низкого до среднего | ±0,10 мм | от 500 до 20 000 |
| Фото химическое травление | Средний | Средний | ±0,02 мм on thin material | От 1 до 100 000, только тонкие детали |
| Литье под давлением плюс механическая обработка | Высокий | Низкий | ±0,05 мм | 10 000 и выше, 3D-геометрия |
Точка пересечения не фиксирована. Простой плоский кронштейн с двумя отверстиями может оправдать покупку инструмента стоимостью 3000 штук, поскольку сам инструмент дешев. Для сложной прогрессивной матрицы с нарезанием резьбы в штампе и восемью формовочными станциями может потребоваться 50 000 деталей, прежде чем она окупится. Честный способ принятия решения — это смоделировать общую стоимость в течение ожидаемого срока службы продукта, включая вероятность изменения конструкции: изменение конструкции обходится дешево при лазерной резке и дорого при использовании инструментов.
Для продуктов объемом от 2 000 до 20 000 штук существует полезный средний путь: построить прогрессивную матрицу с меньшим количеством станций, а остальные операции, такие как нарезание резьбы и сборку, выполнять в автономном режиме до тех пор, пока объемы не оправдают их добавление. Это позволяет снизить первоначальные затраты на инструментарий без привязки к процессу, который не будет масштабироваться.
Дефекты, проявляющиеся при высокоточной штамповке
Почти каждый дефект в прецизионной штамповке имеет известную причину и известные меры борьбы. Что варьируется, так это то, внедрил ли поставщик инструментарий в процесс, чтобы отловить его на ранней стадии. В таблице ниже приведены неисправности, наиболее часто встречающиеся при входном контроле.
| Дефект | Обычная причина | Профилактика |
|---|---|---|
| Бурр выше предела | Износ пуансона или матрицы, неправильный зазор. | Зазор 5–8 % с каждой стороны, плановая заточка, мониторинг высоты заусенцев в качестве тенденции. |
| Размерный дрейф по ходу пробега | Износ инструмента, ошибка подачи полосы, входное изменение твердости. | Встроенное пилотное измерение, SPC по критическим размерам, сертификаты на материалы с указанием диапазона твердости |
| Нарушение скручивания и плоскостности | Неравномерное остаточное напряжение, асимметричная формовка, плохая поддержка полосы | Сбалансированная компоновка полосы, отжиг для снятия напряжений, правка в линии. |
| Вытягивание слизней и следы матрицы | Недостаточная разгрузка пули, плохая геометрия матрицы, слабая смазка. | Датчики обнаружения пробок, вакуумная экстракция, обработка поверхности матрицы |
| Царапины и потертости | Недостаточная смазка, шероховатая поверхность матрицы. | Инструмент с покрытием (TiN, DLC), смазка, соответствующая материалу. |
| Треск на поворотах | Радиус изгиба ниже минимального, материал слишком твердый, направление волокон. | Радиус не менее 0,8–1,0 толщины у мягкой стали, в 2 раза больше толщины у нержавеющей; отжиг между операциями |
| Вздутие покрытия или плохая адгезия | Остатки штамповочной смазки, недостаточная предварительная обработка. | Указанный цикл очистки перед нанесением покрытия, испытание на адгезию первого изделия. |
Отдельного упоминания заслуживает один дефект, поскольку он незаметен при штамповке и проявляется позже: остаточные напряжения. Формованная деталь может иметь идеальные размеры в день производства, а также раскрыться или скрутиться после нанесения покрытия, после термообработки или после нескольких недель хранения. Если плоскостность функционально важна, запросите отжиг для снятия напряжений и проверку плоскостности после окончательной обработки, а не до этого.
Создание запроса предложения, который возвращает ценовой номер
Большинство задержек с ценами вызвано запросом, а не поставщиком. Полный запрос цен на высокоточную штамповку содержит следующую информацию, и поставщик, который его получает, обычно может ответить в течение трех-пяти рабочих дней.
- 2D-чертеж с полными GD&T, базовыми данными и установленным стандартом допуска, а также 3D-модель со сложной геометрией.
- Марка материала, толщина с допуском, диапазон температуры или твердости, а также применимый стандарт.
- Требования к качеству поверхности, в том числе применимы ли размеры до или после нанесения покрытия.
- Годовой объем, размер выпуска заказа и ожидаемый срок службы продукта. Эти три числа определяют амортизацию инструмента больше, чем что-либо еще на чертеже.
- Критические для функции характеристики, отмеченные явно. Все остальное можно рассматривать как ссылку для цитирования.
- Требования к документации по качеству: отчет о первом изделии, план контроля, сертификаты на материалы, уровень PPAP, если применимо.
- Требования к упаковке и маркировке, включая схему возвратной тары.
- Пункт назначения и Инкотермс, поскольку экспортная упаковка и фрахт существенно влияют на стоимость доставки.
- Целевая цена и целевая дата начала производства, если они фиксированы. Поставщики будут разрабатывать процесс с учетом обоих факторов.
Наиболее частым упущением является профиль объема. Предложение, рассчитанное на 100 000 штук в год, и предложение, рассчитанное на 2 000 штук в год с ежемесячными выпусками, различаются более чем в два раза по цене за деталь, поскольку установка, амортизация инструмента и частота проверок распределяются по очень разным количествам. Указание одного номера означает предложение цены на один номер и сюрприз, когда появятся реальные релизы.
Структура затрат: за что вы на самом деле платите
Понимание структуры затрат делает переговоры более продуктивными, поскольку перемещает дискуссию от «снижать цену на 8%» к «какой из этих элементов можно изменить».
- Материал. Обычно 25–45 % от цены за штуку, в зависимости от марки, толщины, ширины рулона и стоимости восстановления лома. Расположение полос, позволяющее сократить количество отходов с 30% до 22%, стоит больше, чем большинство переговоров о цене.
- Амортизация инструмента. Распределение по цитируемому объему. Именно здесь предположения об объемах имеют наибольшее значение.
- Время прессы. Число ходов в минуту, умноженное на количество станций, которые занимает деталь. Деталь, которую можно изготовить на матрице с 12 станциями, работающей со скоростью 300 ходов в минуту, значительно дешевле, чем деталь, требующая 20 станций со скоростью 120 ходов в минуту.
- Вторичные операции. Нарезание резьбы, удаление заусенцев, сварка, покрытие и сборка трудоемки и обычно приносят более высокую прибыль, чем сама штамповка.
- Осмотр. Часто недооценивают. Выпуск детали с 40 допусками, проверяемой в каждой партии, стоит гораздо дороже, чем выпуск детали с четырьмя.
- Упаковка и логистика. Экспортная упаковка, влагопоглотитель, защита от ржавчины и доставка из порта до места назначения увеличивают видимую долю стоимости доставки, особенно для недорогих запчастей.
Во время переговоров заслуживают внимания две скрытые издержки. Допущения о проценте брака указаны в цене за штуку и редко раскрываются; Вопрос о предполагаемом уровне брака является законным и показательным вопросом. Другой вариант – консолидация грузов: поставщик, расположенный рядом с крупным контейнерным портом, может консолидировать поставки и сократить стоимость доставки способами, которые не видны в расценках.
Квалификация поставщика: документы, которые необходимо запросить
Поставщик высокоточной штамповки должен иметь возможность производить следующее без длительного внутреннего поиска. Если какой-либо элемент требует эскалации, это само по себе является информацией об организации.
- Сертификат системы менеджмента качества с указанием органа по сертификации и области применения штамповки металлов.
- Сертификаты на материалы для конкретной плавки или партии рулонов, использованных в первом изделии.
- Отчет о проверке первого изделия с измеренными значениями по всем допускаемым характеристикам, а не с отметками «прошел/не прошел».
- План управления процессом, определяющий, какие характеристики проверяются, как часто и каким прибором.
- Список оборудования с указанием тоннажа пресса, максимального размера станины, частоты хода и высоты матрицы — это показывает, действительно ли инструмент подходит.
- Записи о корректирующих действиях по недавним проблемам клиентов. Поставщик, у которого нет зарегистрированных проблем, либо является новым, либо не регистрирует их.
- Список субпоставщиков для гальванического покрытия, термообработки и любых сторонних операций, поскольку большинство качественных побегов происходит за пределами штамповочного цеха.
- Образец упаковки и стандарт идентификации, включая отслеживание партии от рулона до коробки.
Аудит или видеообзор ценнее, чем набор документов. Наблюдение за тем, как сортируется лом, хранятся ли штампы на стеллажах с прикрепленными к ним записями об обслуживании и отделена ли зона контроля от производственного цеха, говорит опытному покупателю больше о возможностях, чем о сертификате.
Работа с поставщиком штамповок из Нинбо
Нинбо — одно из наиболее практичных мест в Китае для приобретения штампованных металлических деталей, в основном из-за логистики. Порт обрабатывает очень большой объем контейнерных перевозок, а завод, расположенный примерно в 25 км от порта, может переместить готовую продукцию с производственной линии на контейнерную площадку за один день. Для экспортных программ с ограниченными сроками поставок такая близость устраняет категорию задержек, которых внутренние поставщики не могут избежать.
Ningbo Mingli Electric Technology Co., Ltd. — производитель и торговая компания, основанная в 2017 году, занимающаяся штампованными металлическими деталями, деталями из листового металла и готовыми сборками, с заявленной мощностью более 5000 тонн в год и командой из более чем 50 человек. Заявленный объем технологических процессов компании охватывает пять направлений, которые соответствуют категориям продукции: высокоточная штамповка штампованных металлических деталей, обработка листового металла для компонентов из листового металла, а также обработка внутренней резьбы, сварка и обработка пластмассы, вспомогательные сборочные работы. Разработка ведется по индивидуальному заказу — детали изготавливаются по чертежам или образцам заказчика, а не по каталогу — и заявленный бизнес компании ориентирован на экспорт в Европу, Америку, Юго-Восточную Азию и на Ближний Восток.
Для покупателей этот профиль наиболее полезен в трех ситуациях. Во-первых, когда компонент был спроектирован в одном процессе и его необходимо оптимизировать для штамповки, поскольку индивидуальный маршрут разработки позволяет принять участие в проектировании на ранних этапах. Во-вторых, когда деталь требует более одного процесса (например, штампованный кронштейн с резьбовой вставкой и сварным усилением) и консолидация позволяет избежать набора допусков, связанного с работой с тремя поставщиками. В-третьих, когда объемы падают между диапазоном мелкосерийной лазерной резки и очень большим ассортиментом специализированных инструментов, где поставщик с гибкой мощностью пресса и сочетанием типов штампов может быть более экономичным, чем любая крайность.
Обычная комплексная проверка по-прежнему применяется, и ни одну из ее проверок нельзя пропускать на основании профиля компании. Попросите сертификат управления качеством и его область действия, подтвердите, какие конкретные сертификаты имеются, а не предполагаемые, запросите список оборудования с учетом размера и тоннажа вашей детали и напрямую спросите, какие операции выполняются собственными силами, а какие выполняются субподрядчиком. Попросите также указать в предложении процент брака и интервал переточки штампа, на котором будет работать ваша деталь. Поставщик, который четко отвечает на эти четыре вопроса, обычно является поставщиком, который контролирует свои процессы.
Высокоточная штамповка вознаграждает покупателей, которые относятся к ней как к инженерной покупке, а не к покупке товара. Допуск, который вы получаете, — это допуск, на который рассчитан инструмент, и инструмент отражает предоставленный вами чертеж, указанный вами материал и заданный вами объем. Получение этих трех исходных данных непосредственно перед тем, как жребий будет вырезан, стоит больше, чем любые переговоры о цене, проведенные после этого.
Практическая последовательность короткая. Определите критические характеристики, а остальное пусть будет справочным. Выберите марку материала и допуск по толщине, которые оставляют место для процесса. Согласуйте метод проверки, целевые возможности и документацию до первой статьи, а не после первой жалобы. И подтвердите в письменной форме, кому принадлежит инструмент, как долго он прослужит и что произойдет, если конструкция изменится. Сделайте это, и ±0,02 мм на чертеже перестанет быть риском и станет спецификацией.


 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Авторское право © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
