

 Eng




Механическая основа процесса штамповки металлических деталей
 2026.10.08
 Новости отрасли
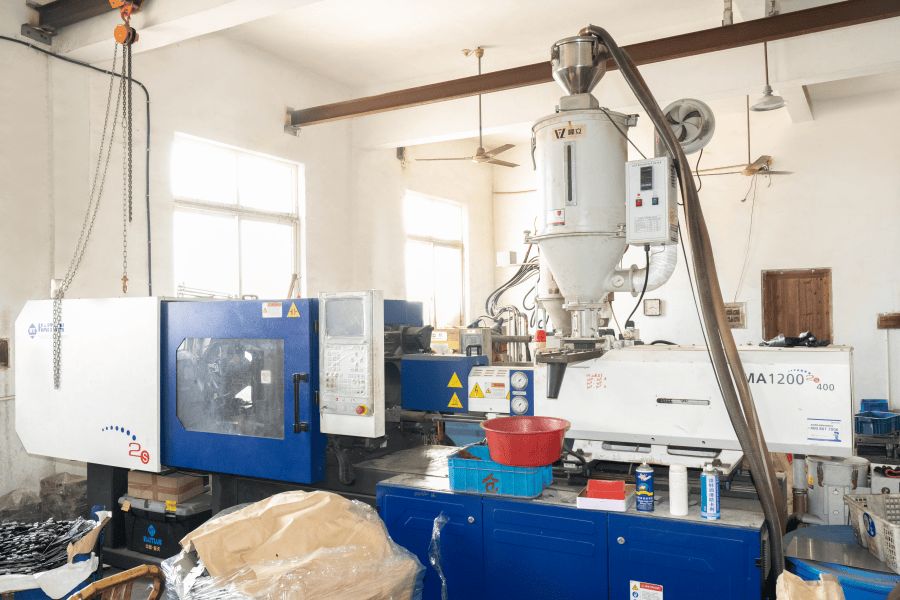
В основе штамповка металлических деталей Операция — это штамповочный пресс, мощная машина, предназначенная для приложения определенного усилия к набору штампов. Механическая целостность конечной детали определяется тем, как эта сила управляется на протяжении всего хода пресса. В отличие от других методов изготовления, которые могут полагаться на нагрев или ручные манипуляции, штамповка представляет собой процесс холодной формовки, в котором для деформации металла используется кинетическая энергия маховика или контролируемое давление гидравлической системы. Такой механический подход гарантирует однородность производимых деталей и усиление внутренней зернистой структуры металла за счет наклепа, который происходит на стадиях деформации.
Различие между механическими и гидравлическими прессами имеет основополагающее значение для производительности предприятия по штамповке металлических деталей. Механические прессы известны своей высокой скоростью и постоянной длиной хода, что делает их идеальным выбором для крупносерийного производства, где время цикла является основной проблемой. В этих машинах используется массивный маховик для накопления энергии, которая затем высвобождается через коленчатый вал или эксцентриковую передачу, приводя плунжер вниз. С другой стороны, гидравлические прессы обеспечивают постоянное усилие на протяжении всего хода, что важно для операций глубокой вытяжки, когда металл необходимо втягивать в полость на большее расстояние. Выбрав подходящую технологию прессования, производители могут оптимизировать рабочий процесс штамповки металлических деталей в соответствии с конкретной геометрией и толщиной материала, требуемыми проектом.
Материаловедение и металлургические аспекты штамповки
Успех штамповки металлических деталей во многом зависит от выбора сырья и того, как он реагирует на нагрузку штампа. Обычные материалы включают высокопрочную сталь, нержавеющую сталь, алюминиевые сплавы, латунь и медь. Каждый из этих металлов обладает уникальным набором характеристик, таких как предел текучести, пластичность и свойства относительного удлинения, которые определяют, как металл будет течь, когда его сжимают между пуансоном и матрицей. Инженерные группы должны провести тщательный анализ этих свойств, чтобы предотвратить такие проблемы, как пружинение, то есть склонность металла возвращаться к своей первоначальной форме после сброса давления.
При работе с высокопрочными низколегированными сталями для штамповки металлических деталей автомобилей давление, необходимое для достижения остаточной деформации, значительно выше, чем для стандартных углеродистых сталей. Это требует использования мощных прессов и специальных покрытий на поверхностях штампов для предотвращения преждевременного износа. Алюминий, хотя и легче и более устойчив к коррозии, имеет другую скорость наклепа и требует точной смазки для предотвращения истирания — состояния, при котором металл прилипает к инструменту. Понимая поведение этих материалов на атомном уровне, инженеры могут проектировать штампованные металлические детали, которые сохраняют свою структурную целостность даже при сильных изгибах или сложных вытяжках. Процесс прецизионной штамповки металла по существу использует физику материала для создания легких и исключительно прочных компонентов.
Роль прогрессивной штамповки в крупносерийном производстве
Для проектов, требующих производства тысяч или даже миллионов единиц продукции, прогрессивная штамповка является наиболее эффективным доступным методом. Этот метод включает в себя ряд станций внутри одной матрицы, где каждая станция выполняет определенную операцию с непрерывной полосой металла. По мере продвижения полосы через пресс она подвергается различным процессам, таким как прошивка, вырубка, прокалывание и формовка. Конечная часть отделяется от несущей полосы только на самой последней станции. Такой комплексный подход к штамповке металлических деталей сводит к минимуму отходы материала и значительно снижает трудозатраты, связанные с перемещением отдельных компонентов между разными станками.
Конструкция прогрессивной матрицы — это инженерный подвиг, требующий тщательного планирования расположения полос. Конструкторы должны гарантировать, что металлическая полоса остается стабильной при прохождении через пресс, даже если на каждой станции удаляется больше материала. Направляющие штифты используются для выравнивания полосы с микроскопической точностью перед опусканием пресса, гарантируя правильное расположение каждого отверстия и изгиба относительно предыдущих операций. Эта техника штамповки металла в больших объемах позволяет создавать сложные геометрические формы, которые было бы невозможно или непомерно дорого изготовить другими способами. Объединяя несколько операций в один ход пресса, метод прогрессивной штамповки максимизирует производительность и гарантирует, что штампованные металлические детали соответствуют самым жестким допускам по размерам.
Инженерная точность штамповочных инструментов и штампов
Качество конечного продукта является прямым отражением точности штамповочных инструментов и штампов. Эти компоненты часто изготавливаются из высококачественных инструментальных сталей, таких как D2, или твердосплавных вставок, которые выбираются из-за их способности сохранять острую кромку и противостоять деформации в течение миллионов циклов. Конструкция матрицы включает в себя не только режущие кромки, но и сложную систему съемников, пружин и прижимных пластин, которые контролируют движение металла в процессе штамповки металлических деталей.
Зазор штампа, то есть пространство между пуансоном и отверстием штампа, является одной из наиболее важных переменных в разработке штамповочных инструментов. Если зазор слишком мал, это увеличивает трение и требуемую силу, что приводит к ускоренному износу инструмента и потенциальной поломке. Если зазор слишком велик, это приводит к появлению больших заусенцев и плохому качеству кромки штампованной металлической детали. Передовое программное обеспечение для моделирования часто используется на этапе проектирования, чтобы предсказать, как будет вести себя металл, и оптимизировать геометрию штампа, прежде чем какой-либо металл будет вырезан для самого инструмента. Регулярное техническое обслуживание и заточка штампов являются важными протоколами на любом профессиональном предприятии по штамповке металлических деталей, поскольку даже небольшой износ может привести к отклонениям в точности детали и чистоте поверхности.
Сравнение методов и возможностей промышленной штамповки
В следующей таблице представлено описательное сравнение различных методологий штамповки, чтобы проиллюстрировать их конкретные преимущества в различных производственных условиях.
| Методика штамповки | Механические характеристики и движение | Основное функциональное преимущество | Лучшие сценарии применения |
|---|---|---|---|
| Прогрессивная штамповка | Многостанционное интегрированное движение по непрерывной полосе | Исключительная скорость и минимальная стоимость единицы продукции для больших объемов | Электронные разъемы и небольшие автомобильные кронштейны |
| Трансферная штамповка | Отдельные детали перемещаются между станциями с помощью механических рычагов. | Возможность обработки крупных деталей, требующих сложной разнонаправленной формовки. | Большие автомобильные кузовные панели и корпуса бытовой техники |
| Штамповка глубокой вытяжки | Контролируемое удлинение металла в глубокую полость | Создание бесшовных полых сосудов с высоким соотношением глубины к ширине. | Банки для напитков и баллоны для огнетушителей |
| Тонкое гашение | Резка под высоким давлением с минимальным зазором | Обеспечивает идеально гладкие края и плоские поверхности без дополнительной механической обработки. | Прецизионные шестерни и компоненты ремней безопасности для тяжелых условий эксплуатации. |
| Штамповка с четырьмя слайдами | Горизонтальная штамповка одновременно с четырех разных направлений. | Высокая универсальность для сложных изгибов и формовки проволоки. | Маленькие зажимы, пружины и сложные электрические контакты |
Управление трением и тепловой динамикой в прессе
Взаимодействие между металлической полосой и поверхностью штампа генерирует значительное количество тепла и трения во время процесса штамповки металлических деталей. Если не управлять этим должным образом, это тепло может привести к привариванию металла к инструменту, что приведет к дефектам поверхности и возможному разрушению штампа. Поэтому смазка является важнейшим компонентом производственного процесса. Современные штамповочные предприятия используют синтетические смазочные материалы или исчезающие масла, которые наносятся на металлическую полосу перед ее подачей в пресс. Эти смазочные материалы созданы для создания защитного барьера, который уменьшает трение, а также помогает рассеивать тепловую энергию, образующуюся при деформации металла.
Управление температурным режимом также важно для поддержания стабильности размеров пресса и штампов. Поскольку машина работает в течение нескольких часов, компоненты могут расширяться из-за тепла, что может привести к незначительным изменениям в выравнивании инструментов. Операции высокоточной штамповки металлических деталей часто включают системы охлаждения внутри самих штампов или используют среду с контролируемой температурой, чтобы гарантировать, что процесс остается стабильным от первой половины дня до конца. Контролируя среду и интерфейс между инструментом и заготовкой, производители могут достичь высокого уровня повторяемости, необходимого для критически важных компонентов аэрокосмической и медицинской промышленности.
Протоколы обеспечения качества и проверки металлических компонентов
Поддержание высоких стандартов в производстве штампованных металлических деталей требует строгой программы обеспечения качества, в которой используются как ручные, так и автоматизированные методы контроля. Поскольку штамповочный пресс может производить несколько сотен деталей в минуту, любая ошибка в настройке может привести к тысячам бракованных деталей за очень короткое время. Чтобы предотвратить это, производители внедряют системы мониторинга в реальном времени, которые используют датчики для обнаружения изменений тоннажа пресса или положения металлической полосы. Если обнаружено отклонение, пресс может быть остановлен автоматически до того, как будут изготовлены дефектные детали.
Точность размеров проверяется с использованием современного измерительного оборудования, такого как координатно-измерительные машины и системы оптического зрения. Эти инструменты могут измерять критические размеры штампованной металлической детали с точностью до нескольких микрон, гарантируя, что она точно соответствует спецификациям технического чертежа. Целостность поверхности является еще одной областью внимания, поскольку при штамповке металлических деталей не должно быть трещин, царапин или чрезмерных заусенцев, которые могут помешать последующей сборке или ухудшить характеристики детали в полевых условиях. Интегрируя эти протоколы контроля в производственный цикл, штамповочные предприятия обеспечивают надежность, необходимую для таких важных отраслей, как автомобильная безопасность и телекоммуникационная инфраструктура.
Особое промышленное применение штампованных металлических деталей
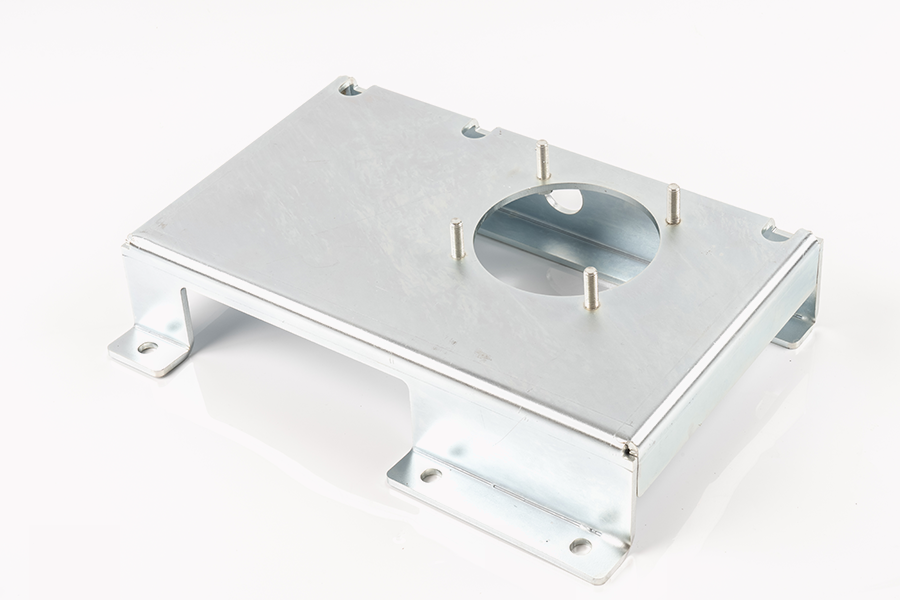
Универсальность процесса штамповки металлических деталей делает его подходящим для широкого спектра применений в различных отраслях промышленности. В автомобильном секторе штамповка используется для производства всего: от небольших компонентов топливных форсунок до массивных стоек конструкций и поддонов пола. Возможность использования высокопрочных материалов позволяет автомобильным конструкторам снизить вес автомобиля, одновременно улучшая показатели безопасности при столкновении. Прецизионная штамповка металла также имеет жизненно важное значение для производства выводных рамок и экранирующих компонентов в электронной промышленности, где детали должны быть чрезвычайно маленькими, но невероятно точными, чтобы обеспечить надежную электропроводность.
В аэрокосмической промышленности штамповка металлических деталей позволяет создавать сложные и легкие конструкции, способные выдерживать экстремальные вибрации и термические циклы полета. Этот процесс часто используется для производства зажимов планера, крепежных деталей и компонентов двигателя, для которых требуется документация высочайшего качества и возможность отслеживания. Даже в секторах потребительских товаров и медицинского оборудования штамповка является предпочтительным методом производства хирургических инструментов, метизов и внутренних компонентов бытовой техники. Последовательность и масштабируемость процесса гарантируют, что высококачественная продукция будет доступна на мировом рынке, сохраняя при этом строгие стандарты безопасности и производительности, необходимые в этих специализированных областях.
Структурная целостность и преимущества холодной штамповки
Одним из наиболее существенных преимуществ использования штамповки металлических деталей является улучшение физических свойств детали за счет холодной штамповки. В отличие от литья или механической обработки, которые иногда могут ослабить материал или оставить остаточные напряжения, штамповка может повысить усталостную прочность детали. Это происходит потому, что холодная обработка, связанная с процессом штамповки металлических деталей, улучшает зернистую структуру металла, делая его более устойчивым к распространению трещин. Это особенно важно для деталей, которые в течение срока службы будут подвергаться повторяющимся циклам нагрузки.
Возможность контролировать поток металла также означает, что толщиной детали можно управлять с большой точностью. В определенных сценариях проектирования инженер по штамповке металлических деталей может намеренно утончить металл в одной области, чтобы обеспечить гибкость, сохраняя при этом толщину других областей для поддержки конструкции. Такой уровень контроля достигается за счет тщательной разработки вытяжных валиков и давления, оказываемого держателем заготовки в прессе. Используя характеристики металла при холодной штамповке, производители могут производить детали, которые не только более долговечны, чем детали, изготовленные другими методами, но и более эффективно используют сырье, что способствует общей устойчивости производственного сектора.
Оптимизация цепочки поставок за счет повышения эффективности штамповки металлов
Эффективность штамповки металлических деталей оказывает глубокое влияние на всю производственно-сбытовую цепочку. Поскольку этот процесс высокоавтоматизирован и способен работать на таких высоких скоростях, он позволяет своевременно разрабатывать стратегии производства, которые уменьшают потребность в больших запасах готовых компонентов. Одно предприятие по штамповке металлических деталей может ежедневно снабжать несколько сборочных предприятий необходимыми деталями, обеспечивая бесперебойный и оперативный поток товаров. Такая масштабируемость важна для отраслей, которые испытывают сезонные колебания спроса или быстрые изменения в технологиях.
Консистенция штампованных металлических деталей упрощает процесс сборки. Когда каждая деталь идентична другой, автоматизированные сборочные роботы могут работать с большей эффективностью и меньшими перерывами. Такое сокращение вариативности сборки приводит к повышению качества конечной продукции и снижению общих производственных затрат. Возможность производить сложные, многофункциональные компоненты за одну операцию штамповки также снижает количество отдельных деталей, которые необходимо отслеживать и собирать, что еще больше упрощает логистику современного производства. Поскольку производство продолжает развиваться, стратегическая интеграция передовых технологий штамповки металлических деталей остается краеугольным камнем промышленной конкурентоспособности и технических инноваций.

 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Авторское право © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
